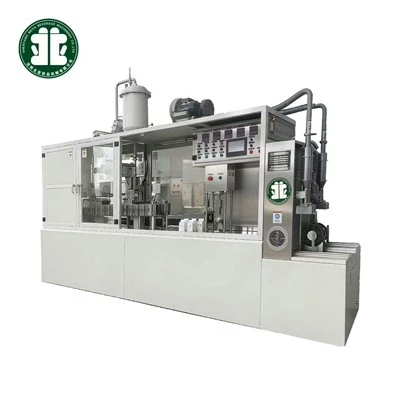
Obróbka wstępna w wysokiej-temperaturze: bitwa przed napełnieniem
Proces-napełniania na gorąco rozpoczyna się od rygorystycznego podgrzewania materiału i pojemnika. Maszyna napełniająca najpierw wysyła pustą butelkę do tunelu parowego o temperaturze 85–95 stopni na 10–15 sekund w celu sterylizacji, podczas gdy materiał utrzymuje się w temperaturze 88–93 stopni w izolowanym zbiorniku, aby zachować płynność. Ten etap przypomina „podgrzewanie” żywności, eliminując potencjalne ryzyko mikrobiologiczne i zapobiegając deformacji pojemnika spowodowanej późniejszymi różnicami temperatur.
Dynamiczne wypełnianie: gra w milimetrową-poziomową temperaturę
Transport termostatyczny: Gdy materiał przechodzi przez rury ze stali nierdzewnej 316, zewnętrzny płaszcz parowy utrzymuje wahania temperatury mniejsze lub równe 1 stopień.
Napełnianie ilościowe: Przepływomierze elektroniczne kontrolują błąd w zakresie ± 0,5 ml, a dysza napełniająca znajduje się 3 cm od wylotu butelki, aby zmniejszyć utlenianie.
Odzysk gazów odpadowych: Urządzenie wylotowe natychmiast usuwa gorącą parę z butelki, aby zapobiec wpływowi kropel na uszczelkę.
Natychmiast po napełnieniu rozpoczyna się trzy-proces chłodzenia: najpierw 5-minutowy spray ciepłą wodą o temperaturze 60 stopni równoważy ciśnienie wewnętrzne i zewnętrzne; następnie system cyrkulacji zimnego powietrza o temperaturze 25 stopni kształtuje butelkę; wreszcie kąpiel lodowo-wodna szybko obniża temperaturę do 4 stopni. Ta metoda chłodzenia gradientowego zmniejsza zużycie energii o 30% w porównaniu z chłodzeniem bezpośrednim, a także pozwala uniknąć zjawiska „zimnej eksplozji” szklanych butelek.